
Výkon polovodičových zařízení závisí na přesnosti jejich nejmenších kritických rozhraní. Základna stroje, součástka vakuové komory, držák pohyblivého stolku, keramický upínací přípravek, součástka pro manipulaci s destičkami, přesná vodicí plocha nebo optická montážní konstrukce se mohou jevit jako pouze jeden prvek ve velkém systému. V praxi mohou její geometrie, materiálová stabilita, čistota a montážní vztahy přímo ovlivnit přesnost polohování, výtěžnost, opakovatelnost a výkonnost údržby.
Pro inženýry kontroly kvality, vedoucí laboratoří a týmy nákupu B2B představuje získávání zakázkových polovodičových součástek náročnou výzvu. Dodavatel může být schopen obrábět součástku na nominální rozměry, ale stále se potýká s rovinností na úrovni mikronů, přísnými polohovými tolerancemi, sestavami ze smíšených materiálů, kontrolou kontaminace, tepelnou stabilitou nebo sledovatelnou finální kontrolou. U špičkových výrobních zařízení může součástka, která je „dostatečně blízko“, způsobovat chyby v zarovnání, nestabilitu pohybu, netěsnost ve vakuu, optický drift nebo zpoždění montáže.
Zakázkové obrábění přesných polovodičových součástek vyžaduje řízený výrobní proces, který začíná výběrem materiálu a kontrolou návrhu a pokračuje obráběním, konečnou úpravou, měřením, čištěním, balením a dokumentací. Cílem není pouze vyrobit součástku, která odpovídá výkresu. Jde o to dodat součástku, která podporuje stabilní dlouhodobý provoz v rámci komplexního přesného systému.
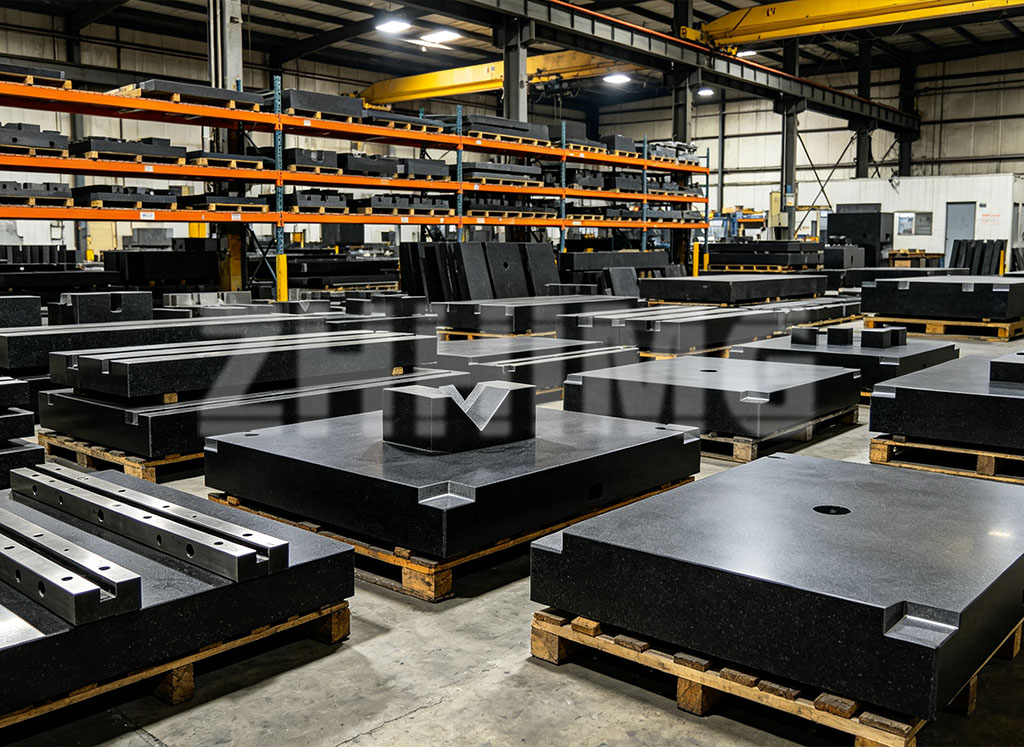
Společnost ZHHIMG® poskytuje ultrapřesná výrobní řešení s využitím přesné žuly, průmyslové keramiky, přesných kovů, minerálních odlitků a skla. Mezi odvětví, ve kterých společnost využívá svá výrobní řešení, patří polovodičová zařízení, souřadnicové měřicí stroje (CMM), CNC stroje, letecký a kosmický průmysl a přesné laserové stroje.zhhimg
Výběr materiálu určuje výkon polovodičových součástek
Výběr materiálu je jedním z prvních a nejdůležitějších rozhodnutí v oblasti kontroly kvality při obrábění polovodičových součástek. Různé moduly zařízení vyžadují různé kombinace tuhosti, hmotnosti, tepelných vlastností, čistoty, elektrické izolace, odolnosti proti korozi, tlumení vibrací a odolnosti proti opotřebení.
Neexistuje jeden „nejlepší“ materiál pro každou polovodičovou součástku. Vysoce výkonná konstrukce často kombinuje žulu, keramiku, kov, minerální odlitky a sklo, přičemž každý materiál je vybrán pro specifickou funkční roli.
Přesná žula pro stabilní konstrukční reference
Přesná žula se široce používá v polovodičových zařízeních, kde je vyžadována stabilní geometrie, tlumení vibrací, odolnost proti korozi a dlouhodobá rozměrová spolehlivost. Žula může sloužit jako základna stroje, metrologická reference, konstrukce pohyblivé plošiny, optická inspekční podpěra, součástka s ložisky vzduchu nebo základna pro montáž.
Mezi typické aplikace žuly související s polovodiči patří:
- Základny přesných strojů a konstrukční plošiny.
- Žulové vzduchotěsné konstrukce a vodicí prvky.
- Inspekce destiček a nosné struktury optických systémů.
- Přesné měřicí přípravky a kalibrační reference.
- Základny platformy s lineárními motory.
- Rámy automatizovaných inspekčních zařízení.
- Základy montáže polovodičů a testovacích zařízení.
- Zakázkové žulové komponenty s vložkami, otvory, drážkami a přesnými rozhraními.
Přírodní žula nerezaví tak jako železné materiály. Její nekovový povrch může být výhodný v čistém a kontrolovaném prostředí, kde je nežádoucí ochranný olej, oxidace a častá antikorozní údržba.
U kritických aplikací by kupující měli specifikovat požadovanou rovinnost, přímost, rovnoběžnost, kolmost, kvalitu povrchu, umístění břitových destiček, podmínky zatížení a uspořádání podepření. Tyto funkční požadavky jsou smysluplnější než samotné jmenovité vnější rozměry.
Keramika, kovy a hybridní sestavy
Průmyslová keramika se často používá tam, kde je vyžadována vysoká tvrdost, odolnost proti opotřebení, chemická odolnost, elektrická izolace nebo rozměrová stabilita. Přesné keramické komponenty lze použít pro izolační konstrukce, otěruvzdorné prvky, vakuově kompatibilní upínací přípravky, manipulační komponenty, vodicí prvky a specializovaná mechanická rozhraní.
Přesně obráběné kovové součásti zůstávají nezbytné pro konstrukční spoje, vakuová rozhraní, pohyblivé sestavy, přesná pouzdra, montážní desky, konzole a složité funkční prvky. V závislosti na aplikaci může vybraný kov vyžadovat řízené tepelné zpracování, odlehčení pnutí, povrchovou úpravu, čištění, pasivaci, povlakování nebo speciální ochranu proti korozi.
Zakázková polovodičová sestava může kombinovat několik materiálů, například:
- Žulová základna s přesně opracovanými kovovými vložkami.
- Keramická vodicí součástka s kovovým montážním hardwarem.
- Konstrukce z minerálního odlitku s obráběnými kolejnicovými úložnými lůžky.
- Žulová metrologická reference s optickým skleněným rozhraním.
- Kovová část vakuové komory namontovaná na vibračně tlumené žulové konstrukci.
- Lehký nosník z uhlíkových vláken v kombinaci s přesnými keramickými nebo kovovými rozhraními.
Inženýrskou výzvou je zvládnutí rozhraní mezi těmito materiály. Jejich tvrdost, tepelná odezva, způsob upevnění, požadavky na čistotu a chování při obrábění se mohou výrazně lišit.
Obrábění na mikronové úrovni začíná u vztažného bodu a řízení procesu
Mikronové přesnosti se nedosáhne pouze spoléháním se na závěrečnou kontrolní zprávu. Musí být součástí každé fáze výrobního procesu.
Nejdůležitější otázkou pro kupující není jen „Jakou toleranci můžete uvést?“, ale „Jak bude dodavatel kontrolovat díl od suroviny až po konečné rozměry?“
Referenční hodnoty definují funkční přesnost
Referenční bod je řízený referenční bod, ze kterého se obrábějí a měří kritické prvky. V polovodičových zařízeních je strategie referenčních bodů zásadní, protože mnoho součástí se musí zarovnat s lineárními vedeními, pohyblivými stoly, optikou, vakuovými systémy, senzory, moduly pro manipulaci s destičkami nebo sousedními přesnými sestavami.
Spolehlivý plán obrábění na zakázku by měl definovat:
- Primární, sekundární a terciární referenční plochy.
- Funkční rozhraní mezi komponentami.
- Kritické rozměry a geometrické toleranční zóny.
- Postup obrábění referenčních ploch.
- Požadovaný přídavek na materiál před broušením nebo lapováním.
- Upínací a podpěrné body.
- Kontrolní stanoviště mezi hlavními výrobními provozy.
- Limity pro přepracování a požadavky na schválení.
- Metoda závěrečné kontroly pro každý kritický prvek.
Napříkladzákladna stroje z žulymůže vyžadovat přesné montážní plochy pro kolejnice, přesné polohy břitových destiček a ověřenou rovnoběžnost mezi více funkčními rovinami. Pokud je každý prvek obráběn z jiné nekontrolované reference, mohou se nahromadit malé odchylky a způsobit problémy s montáží na místě zákazníka.
Kritické geometrické charakteristiky
Zařízení pro výrobu polovodičů často vyžadují kontrolu geometrických prvků, které nejsou viditelné při základní rozměrové kontrole. Díl může splňovat požadavky na délku, šířku a výšku, ale přesto být nevhodný pro špičková zařízení, pokud jsou jeho povrchy špatně zarovnané.
Mezi běžné požadavky na inspekce patří:
- Rovinnost základů strojů, montážních plošin a referenčních povrchů.
- Přímost vodicích ploch a dlouhých konstrukčních rozhraní.
- Rovnoběžnost mezi úložnými plochami kolejnic, montážními rovinami a pracovními plochami.
- Kolmost mezi svislými a vodorovnými referenčními plochami.
- Přesnost polohy otvorů, čepů, závitových vložek a vakuových portů.
- Drsnost povrchu kontaktních, těsnicích, lepených nebo kluzných ploch.
- Zarovnání mezi rozhraními vícedílných sestav.
- Stav hran, odstranění otřepů, kvalita zkosení a prevence poškození.
Pro žulové povrchové desky a měřicí reference je DIN 876 běžně uznávanou normou pro definování stupňů přesnosti povrchových desek. V případech, kdy se DIN 876 použije, by měl kupující před zahájením výroby určit požadovaný stupeň, použitelnou měřicí plochu, rozměry, kalibrační metodu a požadavky na dokumentaci.
Tepelná stabilita, čistota a kontrola vlivů prostředí
Polovodičová zařízení pracují v prostředích, kde i malé změny mohou mít významný dopad. Tepelné výkyvy, kontaminace částicemi, vibrace, poškození při manipulaci a nekontrolované čisticí procesy mohou ovlivnit výkon součástky.
Tepelné aspekty pro systémy ze smíšených materiálů
Všechny materiály reagují na změny teploty. Žula, keramika, kov, sklo a struktury na bázi polymerů nereagují úplně stejně. V polovodičové sestavě ze smíšených materiálů mohou teplotní rozdíly ovlivnit zarovnání mezi kolejnicemi, senzory, optikou, stoly, upínacími prvky a základnami strojů.
Praktický plán regulace teploty by měl zohledňovat:
- Očekávaný rozsah provozních teplot.
- Během závěrečné kontroly je vyžadována teplotní stabilita.
- Teplo z motorů, pohonů, vakuových pump, elektroniky a osvětlení.
- Teplotní rozdíly mezi obrobkem a měřicím zařízením.
- Tepelné chování kovových vložek lepených do žuly nebo minerálních odlitků.
- Požadavky na zahřátí stroje před vysoce přesným provozem.
- Proudění vzduchu ze systémů HVAC, dveří, ventilátorů a vybavení čistých prostor.
- Vystavení přímému slunečnímu záření nebo lokálnímu sálavému teplu.
U součástí používaných v metrologii a vysoce přesných polohovacích systémech by mělo být konečné měření provedeno v kontrolovaném prostředí. Součást, upínací přípravek a měřicí přístroj by se měly před zaznamenáním kritických měření nechat stabilizovat.
Kontrola čistoty a kontaminace
Ve výrobě polovodičů je čistota funkčním požadavkem. Třísky, abrazivní částice, řezné kapaliny, zbytky leštidla, kožní oleje, prach z obalů a nevhodné čisticí prostředky mohou způsobit problémy během montáže nebo instalace.
Opatření kontroly kvality mohou zahrnovat:
- Kontrolované čištění po obrábění a závěrečné kontrole.
- Odstranění třísek, nečistot, zbytků chladicí kapaliny a abrazivních částic.
- Ochrana obrobených ploch, optických rozhraní a přesných referenčních ploch.
- Ověření, zda jsou otvory, závity, průchody a vybrání čisté.
- Výběr obalových materiálů vhodných pro prostředí zákazníka.
- Použití ochranných krytů, pěny, vakuových sáčků nebo čistých obalů, kde je to předepsáno.
- Jasné pokyny pro manipulaci, zvedání, vybalování a instalaci.
Požadavky na čistotu by měly být dohodnuty během cenové nabídky nebo technické kontroly, zejména pokud budou komponenty instalovány v čistých prostorách, vakuových systémech nebo vysoce citlivých optických a inspekčních zařízeních.
Návaznost měření a konečné přijetí
U špičkových polovodičových součástek musí výstupní kontrola prokázat, že stanovené požadavky byly splněny pomocí vhodných nástrojů a metod. Samotný certifikát nestačí, pokud neidentifikuje, co bylo kontrolováno, jak to bylo měřeno a za jakých podmínek.
Výběr správné metody inspekce
Metoda kontroly musí být vhodná pro specifikovanou toleranci. Požadavky na vysoké rozlišení by neměly být ověřovány pouze pomocí univerzálních ručních nástrojů.
V závislosti na součásti a toleranci může kontrolní zařízení zahrnovat:
- Souřadnicové měřicí stroje pro složitou 3D geometrii.
- Elektronické vodováhy pro vyhodnocení úhlů a rovinnosti.
- Úchylkoměry s vysokým rozlišením a elektronické komparátory.
- Laserové interferometry pro lineární měření a ověřování polohy.
- Přesné výškoměry a referenční desky.
- Měřiče drsnosti povrchu.
- Optické nebo bezkontaktní měřicí systémy.
- Žulové čtverce, pravítka, rovnoběžky a V-bloky.
- Zakázkové inspekční přípravky pro ověření opakovatelných prvků.
Společnost ZHHIMG® uvádí, že její výrobní řešení zahrnují přesnou žulu, průmyslovou keramiku, kovy, minerální odlitky a sklo pro ultra přesné mechanické součásti. Společnost rovněž zmiňuje svou schopnost zpracovávat velkoobjemové zakázky a jednotlivé obrobky o objemu až 50 tun ze zařízení poblíž přístavu Qingdao v čínské provincii Shandong.zhhimg
Dokumentace k finální verzi
Robustní balíček pro výstupní kontrolu může podpořit kvalifikaci dodavatelů, vstupní kontrolu, přejímku ve výrobním závodě, montáž stroje a plánování budoucích servisních služeb.
U zakázkových polovodičových součástek si kupující mohou vyžádat:
- Schválená revize výkresu a identifikace součásti.
- Certifikáty materiálů, pokud jsou k dispozici.
- Zpráva o rozměrové a geometrické kontrole.
- V případě potřeby se dosahuje rovinnosti, přímosti, rovnoběžnosti a kolmosti.
- Výsledky drsnosti povrchu pro kritické prvky.
- Informace o stavu kalibrace nebo sledovatelnosti kontrolních nástrojů.
- Potvrzení o čištění, balení a manipulaci.
- Fotografie hotových dílů nebo záznamy o kontrole před odesláním.
- Pokyny k instalaci velkých žulových nebo integrovaných konstrukčních prvků.
Hodnota této dokumentace je praktická: dává zákazníkovi jistotu, že díl byl kontrolován jako přesná součástka, nikoli pouze vyroben jako běžný průmyslový výrobek.
Závěr a výzva k akci
Zakázkové obrábění přesných polovodičových součástek vyžaduje více než jen přesné tolerance v objednávce. Vyžaduje kontrolovaný výběr materiálu, plánování funkčních vztažných bodů, pečlivý postup obrábění, dodržování environmentální disciplíny, vhodné kontrolní metody a sledovatelnou finální dokumentaci.
Pro inženýry kontroly kvality a manažery nákupu je nejsilnějším vztahem s dodavatelem ten, v němž jsou technické požadavky vyjasněny před zahájením výroby. Včasná kontrola výběru materiálu, kritických rozhraní, geometrických tolerancí, požadavků na čistotu a kontrolních metod může zkrátit zpoždění uvádění do provozu a chránit dlouhodobý výkon špičkových výrobních zařízení.
ZHHIMG® podporuje zakázkové projekty zahrnující přesné žulové komponenty, průmyslové keramické díly, přesné obrábění kovů, odlévání minerálů, sklo a integrované ultrapřesné struktury pro polovodičové a pokročilé výrobní aplikace. Navštivtewww.zhhimg.comprozkoumat relevantní výrobní možnosti nebo prodiskutovat s technickým týmem požadavek na zakázkovou přesnou součástku.
Čas zveřejnění: 4. září 2026