
Ve fázi integrace ultrapřesných zařízení není selhání mnoha měřicích systémů v dosažení očekávané konečné přesnosti způsobeno nedostatečnou přesností jednotlivých komponent, ale kumulativními odchylkami, které se průběžně překrývají během montáže více dílů. Tradiční metoda samostatně zpracovává základnu, úložné plochy kolejnic a referenční bloky pro polohování a poté je sestavuje pomocí šroubů. Chyby v rovinnosti a toleranci polohy každé spojovací plochy se přenášejí vrstvu po vrstvě a nakonec se zesilují na úrovni celého stroje, což vážně ovlivňuje výsledky měření souřadnic, optického skenování a přesné detekce. Hlavní myšlenkou integrovaných obráběcích vysoce přesných měřicích platforem je přerušit řetězec přenosu chyb při děleném obrábění. ZHHIMG snižuje kumulativní chyby montáže u zdroje prostřednictvím integrovaného tváření substrátu a integrované technologie jemného broušení s jedním nastavením, čímž poskytuje referenční nosiče s nízkou odchylkou pro přesná zařízení.
Hlavní výhodou integrovaného obrábění je snížení počtu spojovacích ploch montáže. Dělená struktura se skládá z několika nezávislých komponent. Každé spojení přináší nové zdroje chyb: mezery mezi deskami, nerovnoměrná síla předběžného utažení spojovacích prvků a mikrodeformace po uvolnění napětí v dílech způsobují kaskádovité odchylky. Integrovaná platforma využívá pro celkové obrábění jeden blok substrátu s vysokou hustotou a odstraňuje zbytečná rozhraní spojů. Základna, reference polohy a montážní plochy modulů jsou integrálně vytvořeny na jednom polotovaru. Díky vynikající strukturální stabilitě černé žuly ZHHIMG® je vnitřní napětí v celém kameni plně uvolněno a po montáži se nedeformuje pomalu jako u vícedílných spojovaných dílů. Kromě žulových řešení jsou k dispozici integrované substráty, jako je keramika, minerální odlitky a UHPC, pro lehké a speciální zátěžové scénáře, které vyvažují tuhost a nízkou deformaci.
Kontinuální obráběcí proces s jednorázovým upnutím zajistí polohový vztah mezi více referencemi. Při děleném obrábění musí být každý díl na stroji polohován samostatně. Každé upnutí generuje nové chyby polohování. Po opakovaném upnutí je obtížné zaručit relativní přesnost polohy mezi referencemi. U integrovaného obráběcího řešení se frézování a broušení všech klíčových referenčních ploch, montážních skupin otvorů a polohovacích drážek platformy provádí pod stejnou sadou nástrojů a jednorázovým upnutím. Ať už se jedná o základnu posuvného stolu s lineárním motorem s dlouhým pojezdem nebo o celou základnu stroje pro optickou kontrolu AOI a souřadnicové měřicí stroje CMM, všechny montážní prvky na platformě sdílejí stejný původní referenční souřadnicový systém. Geometrické tolerance poloh otvorů a základních ploch již nebudou narušeny opakovanou demontáží a montáží. Velké integrované komponenty lze zpracovávat pomocí CNC zařízení s velkým pojezdem společnosti, aby splňovaly požadavky na integrované tváření 20metrových ultra dlouhých jednotlivých obrobků a zabránilo se nucenému sekčnímu spojování dlouhých plošin.
Integrované tváření neznamená ignorování požadavků na montáž, ale rekonstrukci logiky montáže a zjednodušení integrační zátěže na místě. Mnoho zákazníků si plete „integrovanou platformu“ s „nesestavitelnou platformou“. Integrovaná platforma si zachovává standardizovaná vysoce přesná montážní rozhraní. Kamery, lineární motory, optické mřížky a pohybové moduly lze přímo upevnit na integrálně vytvořenou referenční plochu bez dalších přechodových desek a adaptérových základen. Méně dílů adaptéru znamená méně chybových článků. Předběžná kontrola a ověření před montáží se provádějí v dílně s konstantní teplotou, konstantní vlhkostí a bez prachu, aby se předem ověřila geometrická přesnost všech montážních referencí. Zákazníci potřebují pouze jednoduché vyrovnání a upevnění na místě, což výrazně snižuje sekundární odchylky způsobené uvedením do provozu na místě. Nárazuvzdorná konstrukce a tichý zvedací systém dílny zajišťují, že velké integrované komponenty nebudou během zpracování, přepravy a kontroly narušeny mikrovibracemi, čímž se chrání přesné referenční plochy, které byly dokončeny. 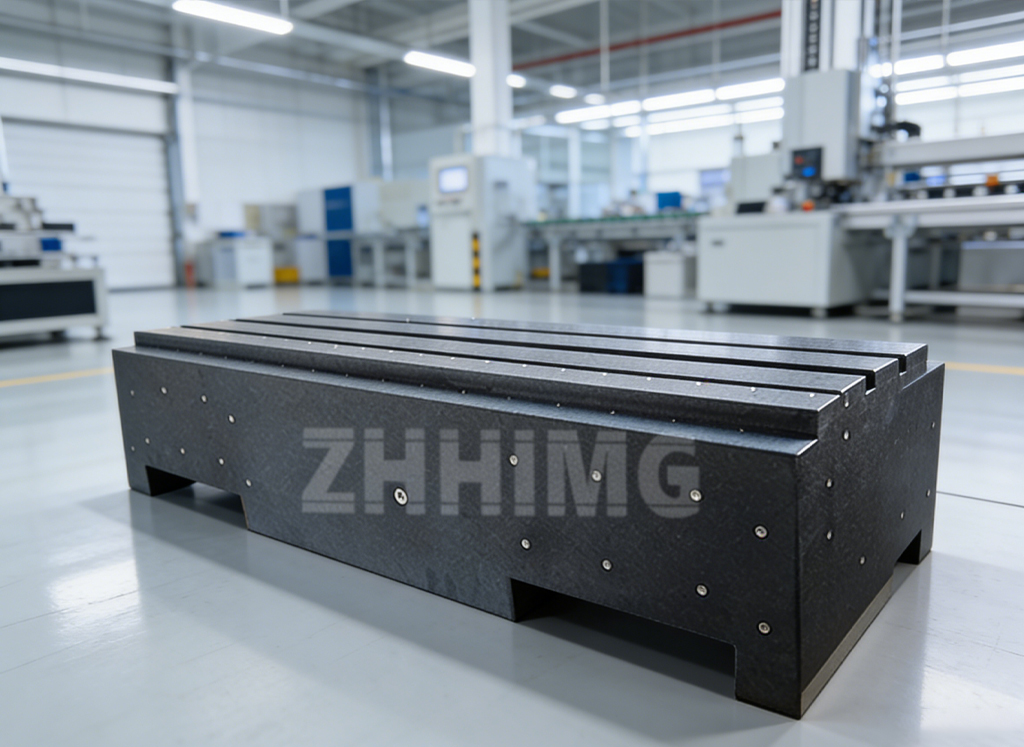
Celoprocesní metrologická kontrola ověřuje konzistenci referencí integrovaných platforem. Integrované komponenty jsou velké a bohaté na funkce, což představuje větší obtížnost detekce než malé měřicí nástroje. Je nutné použít kompletní sadu sledovatelných přesných měřicích přístrojů. Společnost ZHHIMG používá dovážené měřicí přístroje, jako jsou laserové interferometry, elektronické vodováhy a mikrometrické měřidla, k provádění celoplošné skenovací kontroly celé pracovní plochy a všech montážních prvků integrovaných platforem v souladu s globálními metrologickými normami, včetně DIN, ASME a GB, aby se potvrdila geometrická přesnost všech referencí ve stejném souřadnicovém systému a aby se nevyskytly žádné skryté odchylky. Technici s desítkami let zkušeností s broušením předpovídají změny napětí materiálu během fáze obrábění, pečlivě kontrolují postupy stárnutí a broušení integrovaných polotovarů a stabilně kontrolují celkovou rovinnost a toleranci polohy na nanometrové a mikrometrové úrovni.
Integrované měřicí platformy se široce používají v oblasti kontroly polovodičů, přesných laserových zařízení, detekce nových energií, vysoce přesných platformách pro pohyb XY a dalších scénářích. V souladu s firemní filozofií otevřenosti, inovací a integrity společnost ZHHIMG neustále optimalizuje integrovanou technologii tváření prostřednictvím technické spolupráce s globálními univerzitami a metrologickými institucemi. Snížením počtu spojovaných struktur a eliminací chyb z opakovaného upínání se minimalizují kumulativní odchylky při montáži v maximální míře. To umožňuje skutečně dosáhnout přesnosti návrhu celé sady přesných zařízení, což pomáhá zákazníkům snížit obtížnost uvedení celého stroje do provozu a zlepšit dlouhodobou provozní stabilitu zařízení.
Čas zveřejnění: 28. září 2026