
Při výrobě ultrapřesných zařízení mnozí připisují základní přesnost strojů stabilitě materiálu a přesnosti obrábění, ale přehlížejí rozhodující dopad „přesnosti shody povrchu“ na celkový výkon. Přesné žulové komponenty slouží jako základní kritéria pro špičková polovodičová, laserová inspekční a metrologická zařízení. Kromě inherentních materiálových výhod nízké deformace a silného tlumení vibrací se do značné míry spoléhají na specializované zdokonalené procesy povrchové úpravy. Špičková technologie povrchů dokáže důkladně vyřešit skryté problémy běžné v přesné montáži, jako je virtuální kontakt, deformace hran, body upnutí namáháním a nerovnoměrné mezery v lícování, což umožňuje vysoký stupeň shody mezi žulovými díly a celou konstrukcí stroje.
Běžné zpracování kamene se zaměřuje pouze na splnění rozměrových tolerancí a dosažení lesklého povrchu, což nemůže uspokojit logiku ultrapřesné montáže. Žulový povrch po konvenčním broušení může pouhým okem vypadat plochý, přesto se na mikroúrovni vyznačuje četnými neuspořádanými stopami po broušení, mikroskopickými vlnami a zónami koncentrace okrajového napětí. Takové vady zůstávají při běžné mechanické montáži nepovšimnuty. U nanopřesných zařízení však drobné mezery v lícování přímo způsobují posun upínací síly, mikrochvění během provozu stroje, posun benchmarku po dlouhou dobu provozu a zhoršení přesnosti opakovaného polohování. To vysvětluje, proč mnoho levného žulového příslušenství splňuje rozměrové požadavky, ale poskytuje nestabilní přesnost na stroji.
Základní logikou zdokonalené technologie povrchové úpravy společnosti ZHHIMG již není pouhé „zploštění povrchu“, ale dosažení celoplošné mechanické vyváženosti a geometrické shody napříč celou dosedací plochou. Naše továrna je vybavena prostředím pro zpracování s konstantní teplotou, konstantní vlhkostí a bezprašností a také velkými vysoce přesnými bruskami a zavedla systém přesné povrchové úpravy, který se liší od běžných průmyslových standardů. Místo vysokorychlostního hromadného broušení používáme zdokonalený proces nízkorychlostního, rovnoměrného a opakovaného orovnávání, abychom eliminovali směrové rozdíly ve vzorcích broušení. To zajišťuje konzistentní mikrorovnost na předních a zadních plochách součásti, čtyřstranných dosedacích hranách a montážních referenčních rovinách, čímž se zásadně eliminují montážní vady, jako je částečný virtuální kontakt a lokální tvrdý kontakt.
Zaměřujeme se na častá problematická místa při montáži žuly, včetně zhroucení hran, koncentrace napětí na hranách a deformace kolem otvorů, a proto používáme exkluzivní lokální profilovací procesy. Po řezání a hrubém obrábění mají hrany kamene tendenci vytvářet skryté mikrotrhliny a nahromaděné napětí. Bez rafinovaného ošetření se napětí po montáži a upnutí postupně uvolňuje a způsobuje mikrodeformace dosedacích ploch. Vysoce přesná povrchová úprava, vyrovnání pro odlehčení napětí a hladké ošetření rohových přechodů udržují každý montážní bod, dosedací zónu a spojovací čelní plochu ve stabilním a jednotném mechanickém stavu, což zajišťuje rovnoměrné rozložení síly, těsné usazení a nulové zbytkové napětí během montáže. Celoplošný kontakt s povrchem. U konvenčně opracovaného kamene je skutečná efektivní dosedací plocha po montáži menší než 70 %. Zbývající mezery se stávají nebezpečím pro přenos vibrací, hromadění prachu a tepelnou deformaci. U referenčních žulových dílů se po rafinovaném ošetření efektivní dosedací plocha výrazně zvětšuje. Sestavená konstrukce stroje se stává kompaktnější s jednotnou tuhostí, bez rezonance a driftu během vysokorychlostního provozu, což poskytuje stabilní polohovací a inspekční data. 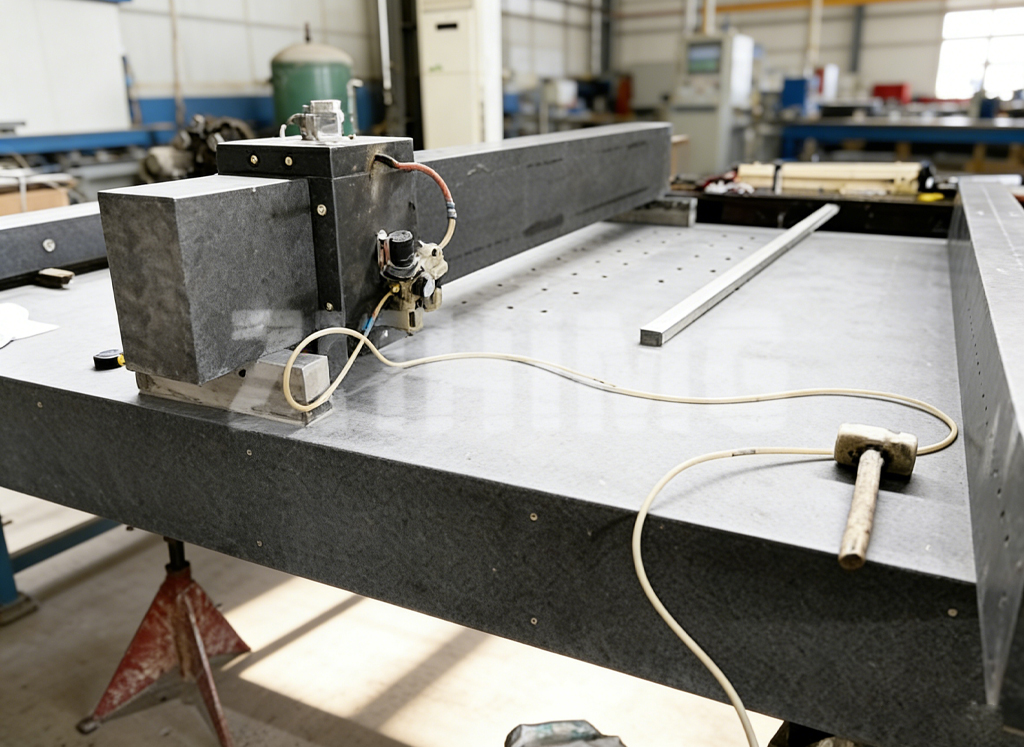
Výhody této technologie jsou obzvláště patrné u extra dlouhých a extra širokých žulových lůžek strojů a portálových nosníků. Velkoformátový kámen je náchylný k nerovnoměrné textuře obrábění, deformaci rozpětí a nekonzistentnímu usazení mezi dvěma konci. Využíváním velkotonážní, velkoformátové přesné brousicí kapacity spolu s manuálním dokončováním v nanoměřítku provádí ZHHIMG zonální nivelaci a kalibraci v plném rozsahu pro komponenty s velkým rozpětím. Zaručuje konzistentní usazení extra dlouhých obrobků a zabraňuje běžnému průmyslovému nedostatku „dutý střed a těsný kontakt na obou koncích“ u velkých dílů.
Z pohledu koncového uživatele prémiová povrchová úprava nejen zlepšuje kvalitu montáže a přesnost usazení, ale také přímo snižuje obtížnost uvádění zařízení do provozu, četnost rekalibrace a náklady na údržbu. Žulové konstrukce s rovnoměrným usazením a stabilním napětím si mohou dlouhodobě zachovat původní přesnost stroje a splňovat přísné požadavky na dlouhodobý provoz v čistých prostorách polovodičů, při vysokofrekvenčním laserovém zpracování a při přesné metrologické kontrole.
Stručně řečeno, horní hranice přesnosti montáže přesných žulových dílů je určena zdokonalenými povrchovými procesy. Suroviny definují stabilitu, zatímco povrchová úprava rozhoduje o kompatibilitě montáže a dlouhodobé celkové přesnosti stroje. Díky diferencovanému systému přesné povrchové úpravy se ZHHIMG zabývá různými skrytými montážními vadami běžného kamene a poskytuje spolehlivější řešení pro žulové díly s vysokým standardem pro globální ultra přesná zařízení s vyššími standardy montáže.
Čas zveřejnění: 14. září 2026