
- Eliminujte chyby superpozice adaptérových desek a dosáhněte sjednoceného homologického vztažného bodu
V konvenčních řešeních se základní tělesa a drážky kovových adaptérů vyrábějí samostatně a sestavují se pomocí šroubů, což způsobuje kombinovanou odchylku rovinnosti povrchu, nesouosost montáže a deformaci před utažením jako chyby superpozice. Díky technologii drážkování z jednoho kusu ZHHIMG pochází referenční bod polohy montážních drážek a hlavní referenční plocha svislé základny ze stejného žulového substrátu s plně homologními referencemi a nejsou potřeba žádné další kovové adaptéry. Tolerance polohy drážky a kolmost stěny drážky se vytvářejí v jednom průchodu společně se referenčním bodem základny, což výrazně snižuje Abbeho chyby. Je to obzvláště vhodné pro vysoce citlivá zařízení, jako jsou přístroje pro měření obrazu a optická inspekční zařízení AOI, a výrazně zlepšuje konzistenci geometrické přesnosti po kompletní montáži stroje.
- Zabraňte koncentraci napětí z rozštěpených spojů a zvyšte celkovou tuhost konstrukce
Žula je křehký materiál. Pokud jsou jednotlivé kovové adaptéry upevněny šrouby, utahovací moment šroubů má tendenci vytvářet lokální napětí v kontaktních bodech. Při střídavém dlouhodobém zatížení může docházet k deformaci v důsledku napětí nebo dokonce ke skrytým praskáním kamene. Jednodílné drážkování integruje montážní rozhraní uvnitř žulového substrátu; síla je rovnoměrně rozložena po celé základně, aniž by docházelo ke spojování rozhraní mezi různými materiály. V kombinaci s černým žulovým substrátem s vysokou hustotou se celková tuhost dále zlepšuje. K lokálním mikrodeformacím dochází zřídka při vysokorychlostním dynamickém nárazu a nepřetržitém provozu s vysokým zatížením, což zajišťuje lepší dlouhodobou strukturální stabilitu.
- Synchronní stárnutí drážek a vztažného bodu omezuje dlouhodobý posun přesnosti
Drážkování vytváří zbytkové řezné napětí kolem otvorů drážky. Většina výrobců dodává hotové výrobky ihned po drážkování a jemném broušení. Po dodání způsobí uvolnění napětí posunutí rozměrů drážky a kolmosti základny. ZHHIMG dodržuje kompletní pracovní postup: hrubé obrábění a drážkování s rezervovaným přídavkem na broušení → vícestupňové stárnutí na skladu a v dílně s konstantní teplotou pro uvolnění řezného napětí z drážkování → jemné broušení a ruční lapování. U velkorozměrových součástí se provádí dlouhodobé přirozené odlehčení pnutí ve výrobním areálu o rozloze 200 000 m² a skladu surového kamene o rozloze 20 000 m². Dílna s konstantní teplotou a vlhkostí o rozloze 10 000 m² izoluje rušení prostředí, zajišťuje rozteč drážek, rovnoběžnost stěn drážky a kolmost základny bez časově závislého driftu a splňuje dlouhodobé provozní požadavky mezinárodních metrologických norem, jako jsou DIN a ASME.
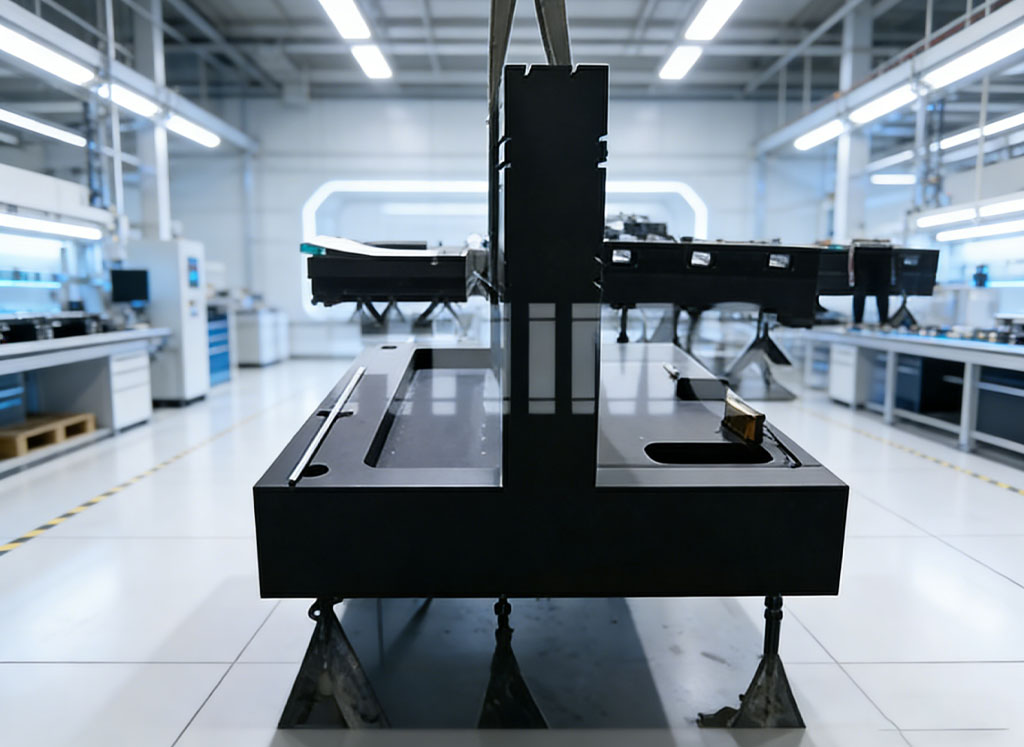
- Nano-broušené drážkované povrchy snižují pracovní zátěž při montáži a uvádění do provozu u odpovídajících komponentů
Mnoho výrobců provádí po drážkování pouze jednoduché frézování, což má za následek špatnou drsnost stěn drážky a rozsáhlé montážní práce na místě pro zákazníky. Společnost ZHHIMG, vybavená velkými rovinnými bruskami NT a brusiči s více než 30 lety zkušeností s ručním lapováním, provádí přesné broušení bočních stěn i spodních povrchů montážních drážek, aby dosáhla přesnosti na úrovni mikronů. Rozměry drážek, rovnoběžnost a tolerance polohy jsou plně kontrolovány pomocí laserových interferometrů Renishaw, elektronických vodováh WYLER a dalších přístrojů, jejichž měřicí nástroje jsou sledovatelné až k národnímu metrologickému institutu. Zákazníci mohou po obdržení zboží přímo montovat polohovací bloky, sestavy vzduchových ložisek a lineární moduly, čímž se zkrátí montáž na místě a opakované cykly uvádění do provozu a zkrátí se dodací lhůta pro kompletní výrobu stroje.
- Integrovaný design podporuje individuální požadavky na rozmanité komplexní zařízení
Podle výkresů lze vyrobit více kombinací montážních drážek, polohovacích drážek a T-drážek, spolu se zahloubeními, zapuštěnými závitovými vložkami a otvory pro kolíky. Díky výrobní kapacitě 20 m dlouhých a 100tunových jednodílných komponentů lze realizovat jednodílné drážkování pro malé a střední vertikální podstavce pro 2D měřicí přístroje, stejně jako pro extra velké vertikální sloupové základny pro polovodičová a energeticky nezávislá zařízení. Zabraňuje se montáži s dělenými spoji a chybám způsobeným švy. Žulové vzduchové ložiskové jednotky, optické moduly a inspekční nástroje lze namontovat přímo na základnu, čímž se dosáhne komplexní dodávky a sníží se náklady zákazníků na pořizování a správu dílů.
- Zachování plného tlumícího výkonu pro zajištění přesnosti za dynamických pracovních podmínek
Dodatečně osazené drážky kovových adaptérů mění inherentní tlumicí vlastnosti žuly; rezonance kovových částí má tendenci zesilovat vibrace zařízení. Jednodílné drážkování odstraňuje pouze část kamenného materiálu a plně zachovává vynikající schopnost černé žuly absorbovat vibrace. Při vysokorychlostním vratném pohybu, laserovém pulzním provozu a vysokofrekvenčním skenování kontrolních sond vibrace rychle klesají, čímž se potlačuje rezonanční rušení a zajišťuje se opakovatelnost optického zobrazování a dat rozměrového měření. Stabilní přesnost polohování sestav montovaných do drážek lze udržet i ve výrobních dílnách s vnějším vibračním rušením.
- Odolnost proti korozi bez rzi snižuje náklady na údržbu v pozdějších fázích
Všechny drážky jsou integrálně vytvořeny na žulovém podkladu bez rizika rezivění, oxidace nebo odlupování povrchu kovových adaptérů. Drážky, které jsou vystaveny čisticím prostředkům v dílnách na polovodiče a různým médiím v závodech na výrobu lithiových baterií, nebudou korodovat a kontaminovat referenční povrchy. Údržba antikorozního nátěru není nutná. Drážky se snadno čistí a je méně pravděpodobné, že se v nich hromadí rez, který by mohl kontaminovat pohyblivé součásti, což prodlužuje životnost celého zařízení a je vhodné pro dlouhodobý nepřetržitý provoz v bezprašných dílnách a metrologických laboratořích.
Čas zveřejnění: 12. srpna 2026